工业视觉质检 · PCB 异常候选与人工复核05–06
从订单到成本核算,七个环节从设计出图到生产质检,AI 先干,人点头。
质检界面 + 设计出图 · 点选查看不同场景
最痛的三件事
我们怎么做
从设计出图到生产质检,AI 先干,人点头。出图与视觉质检在下面展开。
02 · 设计与出图
模型、图纸、BOM 与检查记录按版本关联,制造要求由工程师确认。
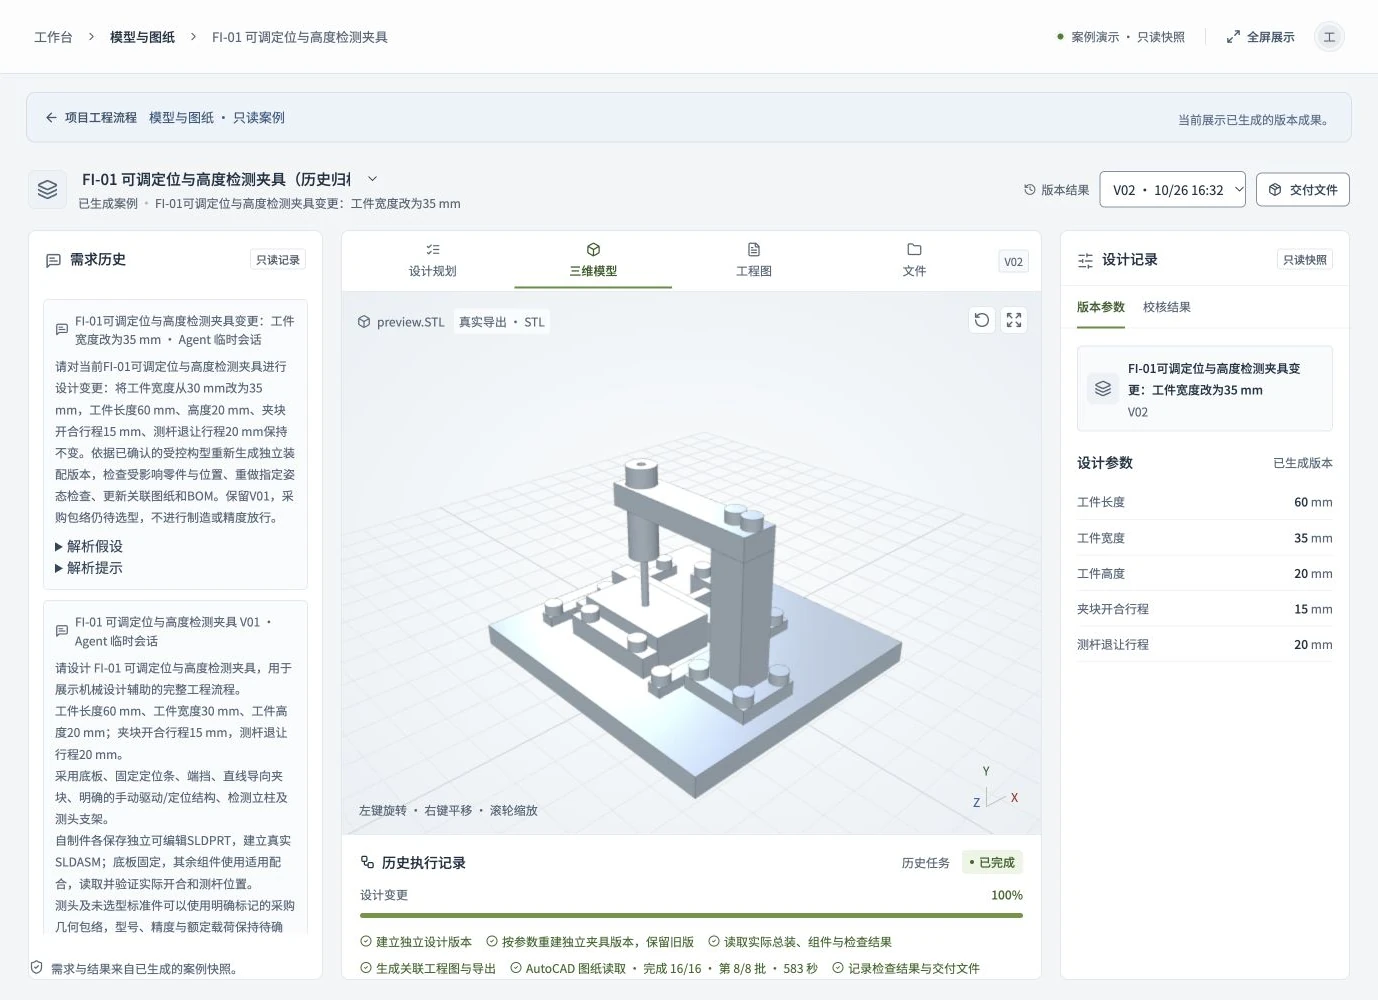
夹具按尺寸与行程约束建立原生模型,保留零件与装配配合;工件宽度从 30 改为 35 mm,模型、图纸和 BOM 随新版留档。
7 类自制件保留独立零件与图纸,6 类采购包络单独标识;独立试件不计入夹具 BOM,型号与供应商仍需确认。
装配图与 7 套零件图共 17 页,保留基本视图、局部尺寸和孔位数据;13 行 BOM 按条目对应装配零件编号,便于工程复核。
检查原生几何、装配配合、5 个指定姿态与 4 个离散取件位置;问题、整改和复核随版本记录,便于追溯。
检查仅覆盖指定位置,连续运动、受力与测量精度需另行验证。
集中列出基准、关键尺寸、配合、公差与材料等制造要求;缺失项保留待补充、待确认,标题栏不代签。
工程师负责工程师补齐并审签后,才能进入制造。
将 PDF、DWG、DXF 与原生零件、装配和图纸文件统一按版本归档,附 BOM、检查和变更记录,保留参数变化与文件来源。
图纸仍需补齐材料、公差与制造审签;BOM 气泡不等同于 FAI 检验特性标注。
05–06 · 生产辅助与质检
超序视觉从一张产品图片开始,把初筛、看细节、人工复核和批次记录连起来。
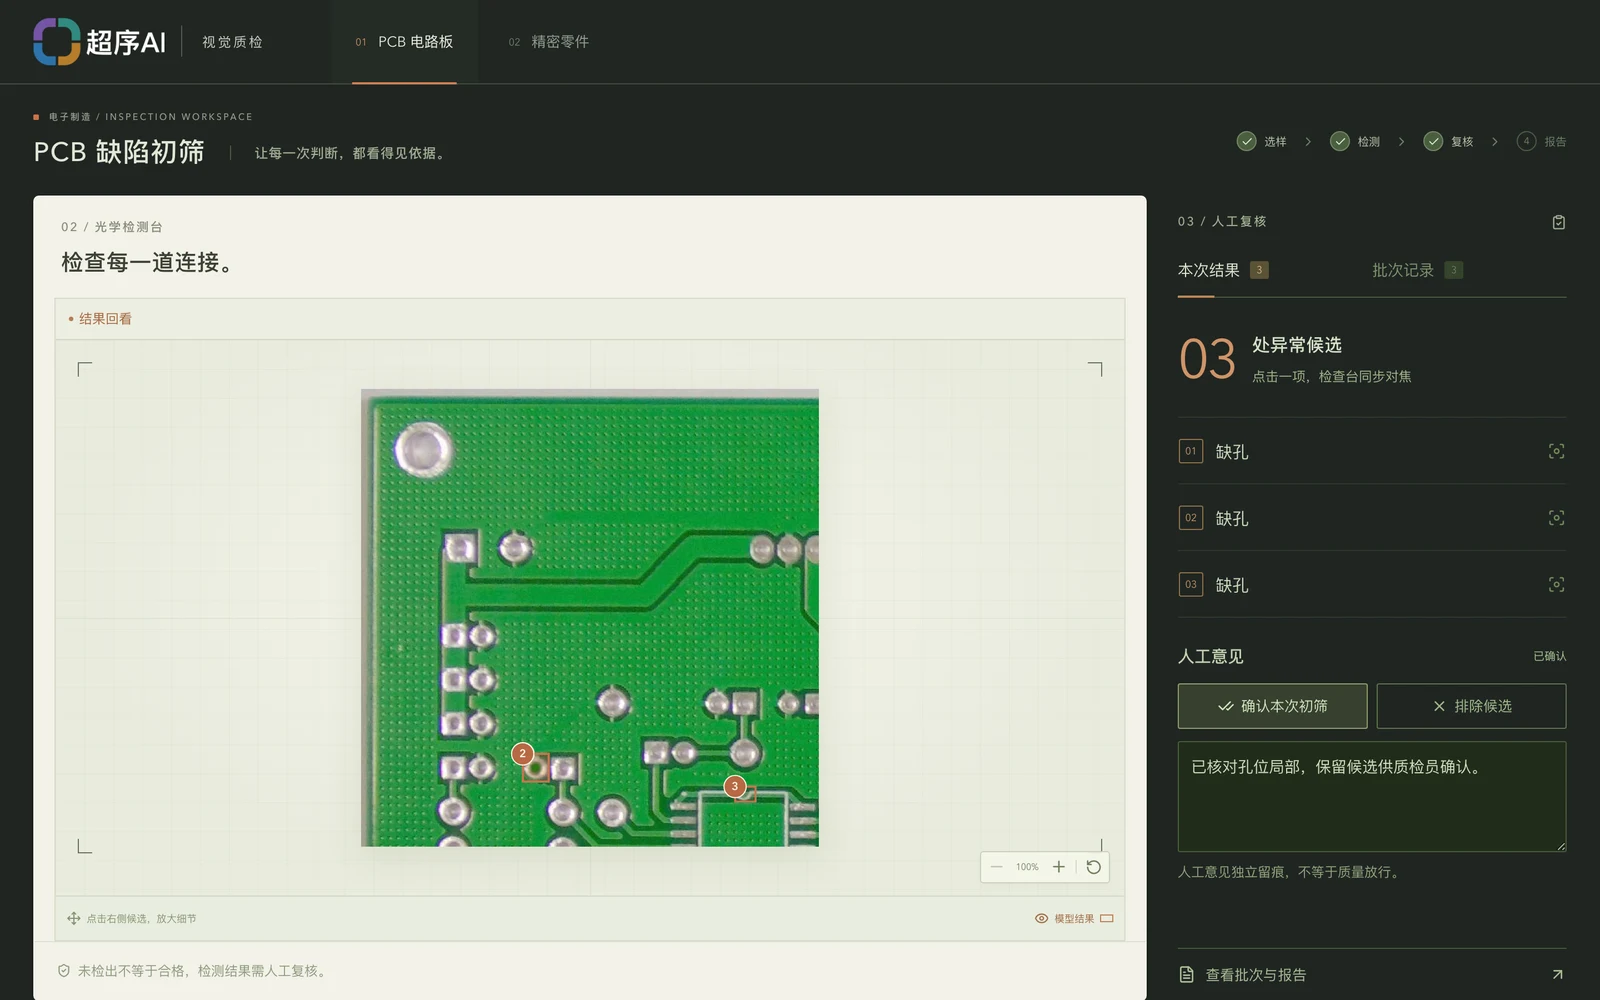
缺孔、断路、短路等异常先标出候选位置,让质检人员对照原图逐项核查。
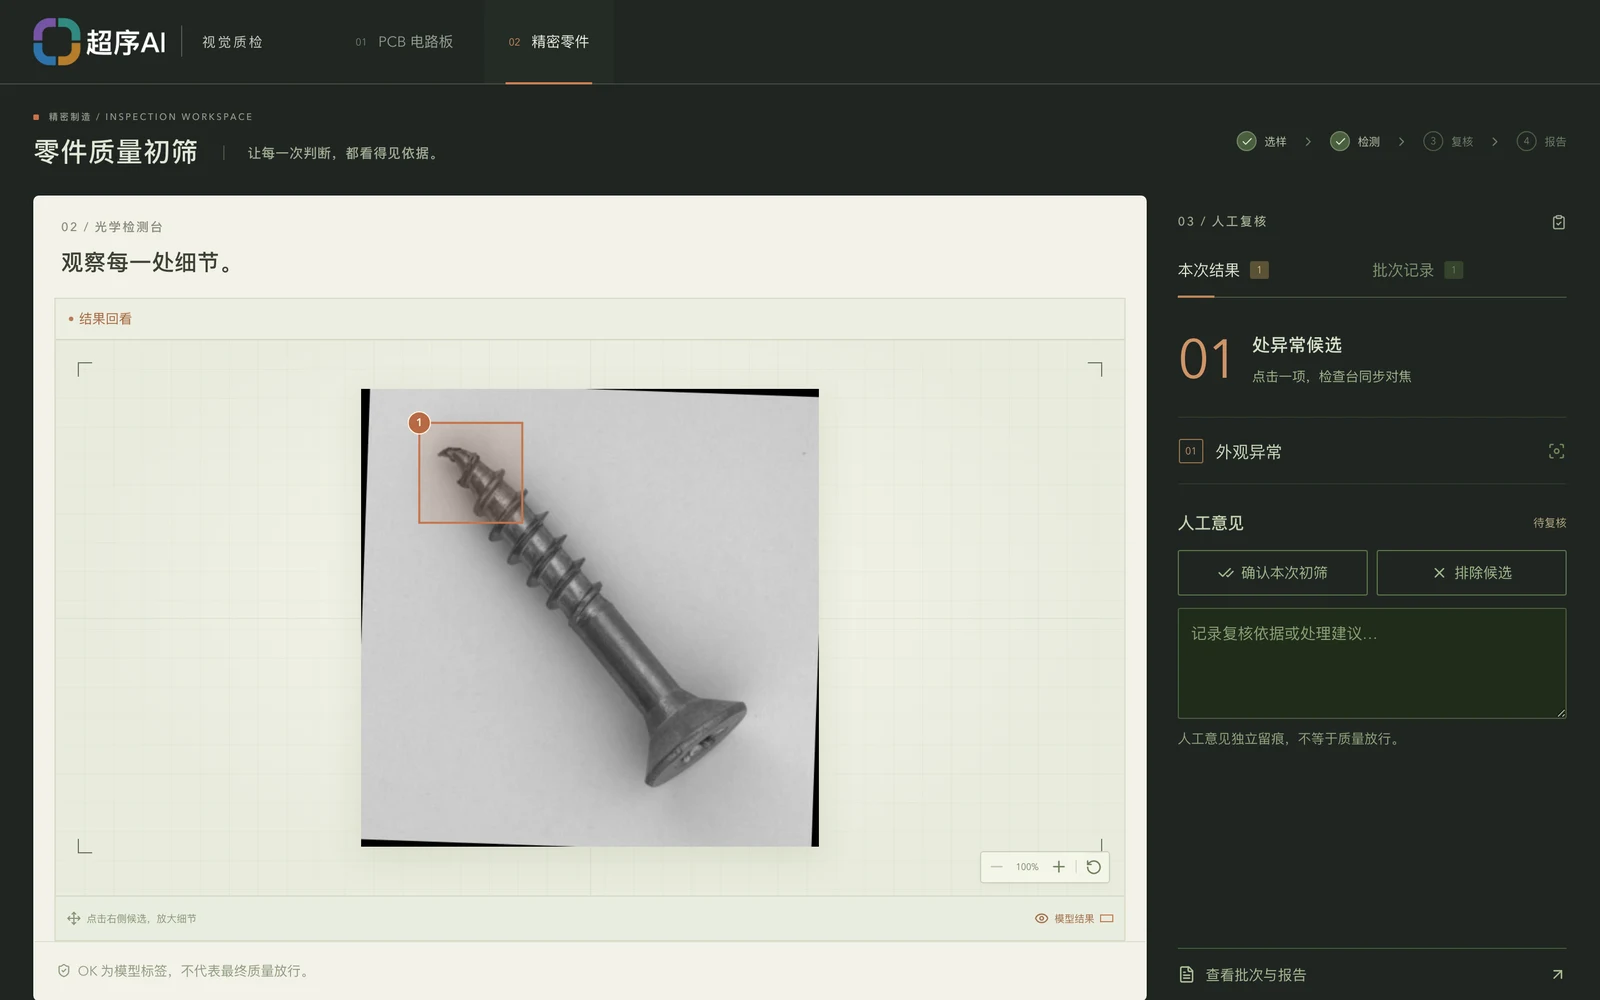
查看零件表面、螺纹等外观异常候选,把需要留意的位置先找出来。
点击候选就能对焦局部;确认、排除和处理意见留在同一处。
按批次查看检测记录、待复核事项和人工意见,整理成报告。
图片检测用于初筛,未检出不等于合格,最终质量判断与放行由人负责。产线相机与业务系统接入按现场条件另行设计。
客户得到什么